Durmazlar DT-10 und DT-15 Abkantpresse: Technische Daten und Biegeleitfaden
Durmazlar DT-10 und DT-15 Abkantpresse: Technische Daten und Biegeleitfaden
Was sind die Durmazlar DT-10 und DT-15 Abkantpressen?
Die Durmazlar DT-10 und DT-15 sind CNC-Abkantpressen (Biegemaschinen), die in der Blechindustrie intensiv eingesetzt werden. Diese Maschinen formen komplexe Geometrien wie Kastenprofile, Kanalprofile sowie U- und Z-Profile, indem sie dünne und mittelstarke Bleche in bestimmten Winkeln abkanten. Durmazlar, der führende Maschinenhersteller der Türkei, bietet mit der DT-Serie eine hohe Biegeleistung bei kompakter Bauweise.
Während das Modell DT-10 über eine Biegekapazität von 100 Tonnen verfügt, wird das Modell DT-15 mit seiner Kapazität von 150 Tonnen für das Abkanten dickerer und breiterer Blechteile bevorzugt. Beide Maschinen werden mit servoelektrischem oder hydraulischem Antrieb angeboten und liefern zuverlässige Leistung in industriellen Fertigungslinien.
Technische Daten der Abkantpresse DT-10
Die Durmazlar Abkantpresse DT-10 ist eine ideale Biegelösung für mittelgroße Blechwerkstätten und Prototypen-Fertigungslinien. Ihre wichtigsten technischen Daten sind:
- Biegekapazität: 100 Tonnen
- Arbeitslänge: 3.100 mm
- Hub: 200 mm
- Öffnungshöhe (Durchgang): 370 mm
- Durmazlar CNC-Steuerung: ESA S640 / Delem DA-66T (optional)
- Hinteranschlag (Backgauge): X-, R-Achse, CNC-gesteuert
- Geschwindigkeit: Eilgang 100 mm/s, Biegegeschwindigkeit 10 mm/s
Die kompakte Bauweise der DT-10 ermöglicht effizientes Arbeiten selbst auf engem Raum. Dank der CNC-Steuereinheit lassen sich programmierbare Biegewinkel, automatische Rückkehr und Mehrfachbiegefolgen problemlos definieren.
Technische Daten der Abkantpresse DT-15
Die DT-15 hebt sich als nächsthöhere Ausbaustufe der DT-10 durch höhere Tonnage und größere Arbeitslänge hervor:
- Biegekapazität: 150 Tonnen
- Arbeitslänge: 3.100 mm
- Hub: 250 mm
- Öffnungshöhe (Durchgang): 420 mm
- Durmazlar CNC-Steuerung: ESA S640 / Delem DA-66T / DA-69T (optional)
- Hinteranschlag: X-, R-, Z1-, Z2-Achse (4+ Achsen)
- Bombiersystem (Crowning): automatische Kompensation der Tischbombierung
Das stärkere Hydrauliksystem der DT-15 liefert stabile Ergebnisse beim Abkanten von Blechteilen mit einer Dicke von 3 mm und mehr. Dank des automatischen Crowning-Systems (Bombierung) wird selbst bei langen Teilen ein gleichmäßiger Biegewinkel garantiert.
Offline-Biegesimulation und -Programmierung
Bei modernen Abkantpressen-Prozessen ist die Offline-Biegesimulation der Schlüssel zur Produktionseffizienz. Statt an der Maschine nach dem Trial-and-Error-Prinzip vorzugehen, werden Biegefolge, Werkzeugauswahl und Kollisionsanalyse am Computer durchgeführt. Dieser Ansatz reduziert die Stillstandzeit der Maschine um bis zu 40 %.
Metalix cncKad und ähnliche CAM-Software bieten vollständig kompatible Postprozessor-Unterstützung für die DT-10 und DT-15. Der Offline-Programmierprozess umfasst die folgenden Schritte:
- 3D-Modell-Import: DXF-/STEP-Dateiübertragung aus SolidWorks oder AutoCAD
- Abwicklungsberechnung: Abwicklung auf Basis von K-Faktor und Biegezugabe
- Bestimmung der Biegefolge: automatische Berechnung der effizientesten Biegefolge
- Matrizen- und Stempelauswahl: Bestimmung der V-Öffnung und des Stempelradius je nach Blechdicke
- Tonnage-Analyse: Berechnung der für jeden Biegeschritt erforderlichen Tonnage
- Kollisionsanalyse: Kollisionsprüfung von Teil, Werkzeug und Maschine in der 3D-Simulationsumgebung
- CNC-Programmerzeugung: maschinenspezifische G-Code-Erzeugung über den Postprozessor
K-Faktor und Abwicklungsberechnung
Für präzises Abkanten ist die Berechnung des K-Faktors von entscheidender Bedeutung. Der K-Faktor bestimmt die Lage der neutralen Faser während des Biegens des Blechs und beeinflusst die Abwicklungsberechnung (Flat Pattern) unmittelbar. Typische K-Faktor-Werte für die DT-10 und DT-15:
- Weichstahl (DC01): K = 0.40 – 0.45
- Edelstahl (AISI 304): K = 0.42 – 0.48
- Aluminium (5754): K = 0.33 – 0.38
- Verzinktes Blech (DX51D): K = 0.40 – 0.44
Durch die Definition des K-Faktors im Blechmodul von SolidWorks wird die Abwicklung automatisch aus dem 3D-Modell erzeugt. Diese Abwicklung wird direkt an Metalix cncKad übergeben, um das Biegeprogramm zu erstellen. Als Burak Engineering bieten wir mit unserem Fachteam für die Integration von SolidWorks und Metalix Beratung und Freelance-Dienstleistungen in diesen Prozessen an.
CNC-Steuerung und Programmierdetails
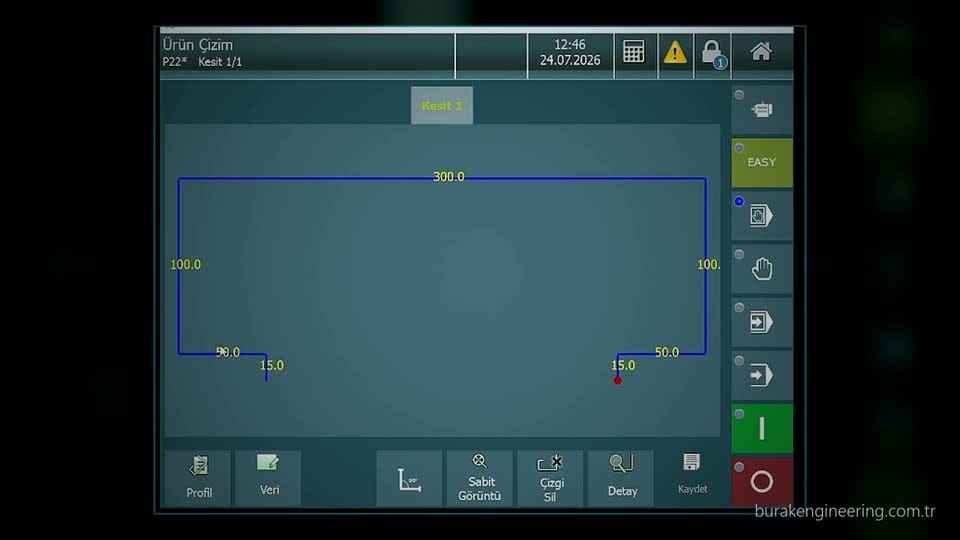
Die Programmierung kann auch direkt an den CNC-Steuereinheiten der DT-10 und DT-15 (ESA S640 oder Delem DA-66T) erfolgen. Die an der Steuereinheit definierten Parameter:
- Biegewinkel (Zielwinkel und Rückfederungskompensation)
- Hinteranschlagposition (X-Achse)
- Biegegeschwindigkeit und Druckeinstellung
- Hubbegrenzung und unterer Totpunkt (BDC)
- Mehrfachbiegeprogramm (Step Bending)
Bei komplexen Teilen und in der Serienfertigung ist die Offline-Programmierung jedoch weitaus effizienter. Die an der Maschine aufgewendete Programmierzeit sinkt auf null, und bereits ab dem ersten Teil wird ein korrektes Ergebnis erzielt.
Abkantpressen-Dienstleistungen von Burak Engineering
Als Burak Engineering bieten wir umfassende Dienstleistungen rund um die Durmazlar Abkantpressen DT-10 und DT-15 an:
- Offline-Biegeprogrammierung: Erstellung vollständig simulierter Programme mit Metalix cncKad
- SolidWorks-Blechkonstruktion: fertigungsgerechte 3D-Modelle, Abwicklungen und Erstellung der Stückliste (BOM)
- Beratung zur Werkzeugauswahl: Empfehlungen zu Matrizen, Stempeln und Sonderwerkzeugen
- Tonnage- und K-Faktor-Analyse: präzise materialbasierte Berechnung
- Kollisionsanalyse: Optimierung der Biegefolge und Fehlervermeidung
- Online-Schulung: CNC-Programmierschulung für Abkantpressen-Bediener
Für detaillierte Informationen und ein Angebot besuchen Sie unsere Kontaktseite oder kontaktieren Sie uns direkt über WhatsApp.
Häufig gestellte Fragen
Durmazlar dt-10 und dt-15: Checkliste
Mit dieser Checkliste prüfen Sie die Schritte zu durmazlar dt-10 und dt-15 auf dieser Seite:
- Was sind die Durmazlar DT-10 und DT-15 Abkantpressen?
- Technische Daten der Abkantpresse DT-10
- Technische Daten der Abkantpresse DT-15
- Offline-Biegesimulation und -Programmierung
- K-Faktor und Abwicklungsberechnung
- CNC-Steuerung und Programmierdetails
- Abkantpressen-Dienstleistungen von Burak Engineering
- Häufig gestellte Fragen
Für praktische Unterstützung bei durmazlar dt-10 und dt-15 kontaktieren Sie uns.
FAQ
Häufig gestellte Fragen
Was ist der Unterschied zwischen der Durmazlar DT-10 und der DT-15?
Die DT-10 verfügt über eine Biegekapazität von 100 Tonnen, einen Hub von 200 mm und eine Öffnungshöhe von 370 mm; die DT-15 bietet 150 Tonnen Kapazität, 250 mm Hub und 420 mm Öffnungshöhe. Beide Modelle haben eine Arbeitslänge von 3.100 mm. Die DT-15 liefert zudem mit ihrem Hinteranschlag mit X-, R-, Z1- und Z2-Achse und dem automatischen Bombiersystem (Crowning) stabilere Ergebnisse beim Biegen von Blechen mit einer Dicke von 3 mm und mehr.
Wozu dient die Offline-Biegesimulation an der Abkantpresse?
Die Offline-Biegesimulation ermöglicht es, Biegefolge, Werkzeugauswahl, Tonnage-Berechnung und Kollisionsanalyse am Computer abzuschließen, ohne an der Maschine nach dem Prinzip Versuch und Irrtum zu arbeiten. Dieser Ansatz reduziert die Stillstandszeit der Maschine um bis zu 40 % und hilft, bereits mit dem ersten Teil ein korrektes Ergebnis zu erzielen. CAM-Software wie Metalix cncKad bietet vollständig kompatible Postprozessor-Unterstützung für die Durmazlar DT-10 und DT-15.
Wie wählt man den K-Faktor beim Blechbiegen?
Der K-Faktor bestimmt die Position der neutralen Faser beim Biegen des Blechs und beeinflusst direkt die genaue Abwicklungsberechnung. Typische Werte je nach Material sind: 0.40-0.45 für Weichstahl DC01, 0.42-0.48 für Edelstahl AISI 304, 0.33-0.38 für Aluminium 5754 und 0.40-0.44 für verzinktes Blech DX51D. Durch die Definition des K-Faktors im Blechmodul von SolidWorks lässt sich die Abwicklung automatisch aus dem 3D-Modell ableiten.
Mit welchen CNC-Steuerungen werden die DT-10 und DT-15 programmiert?
Die DT-10 wird optional mit einer ESA S640- oder Delem DA-66T-Steuerung angeboten; bei der DT-15 steht zusätzlich die Option Delem DA-69T zur Verfügung. An der Steuereinheit lassen sich Biegewinkel und Rückfederungskompensation, Hinteranschlagposition, Biegegeschwindigkeit und Druckeinstellung, Hublimit sowie Mehrfach-Biegeprogramme definieren. Bei komplexen Teilen und in der Serienfertigung ist die Offline-Programmierung jedoch deutlich effizienter.
Welche Dienstleistungen bietet Burak Engineering für Durmazlar Abkantpressen an?
Burak Engineering bietet für die Durmazlar Abkantpressen DT-10 und DT-15 vollständig simulierte Offline-Biegeprogrammierung mit Metalix cncKad, fertigungsgerechte Blechkonstruktion mit SolidWorks, Abwicklungs- und Stücklistenerstellung (BOM), Beratung bei der Matrizen- und Stempelauswahl, materialbasierte Tonnage- und K-Faktor-Analysen, Optimierung der Biegefolge mit Kollisionsanalyse sowie Online-Schulungen in CNC-Programmierung für Abkantpressen-Bediener.
Teilen Sie Ihre Zeichnungen und Ziele mit uns; wir prüfen Ihre Anforderungen zu durmazlar dt-10 und dt-15 und schlagen ein passendes Arbeitsmodell vor. Über die Kontaktseite erreichen Sie uns.